Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Trafode valmistamise kolm sammu: mähise, kokkupanemise ja katsetamise lugu
Kaasaegsete elektrisüsteemide suures plaanis on trafod tuntud kui elektrivõrgu "süda". See seisab vaikselt alajaamades, tööstusparkides või linnanurkades, kuid täidab põhiülesandeid: pinge muundamine, jõuülekanne ja elektriisolatsioon. See on nähtamatu elujõud, mis hoiab tänapäeva ühiskonna toimimist. Kuid vähesed teavad, et selle raske "südame" nullist sünniprotsess ei ole lihtne tööstuslik konveieri töö, vaid pikk teekond, mis ühendab täppisfüüsika, materjaliteaduse ja äärmusliku käsitöö. Sellel nähtamatul tootmisliinil kehastab iga trafo ilmumine lugematute inseneride tarkust ja käsitööliste higi. Alates konstruktsioonijooniste korduvast läbivaatamisest kuni valmistoote tarnimise lõpliku vastuvõtmiseni võib kogu tootmisprotsessi kokku võtta kolmeks omavahel seotud põhiliigutuseks – "mähis, paigaldamine ja testimine". Nende näiliselt lihtsate kolme sõna taga peitub ülim püüdlus millimeetrise täpsuse poole ja aastakümnete pikkune vaikne pühendumus energiaohutusele.
Esimene osa: mähis – trafo "närvi" sünd
Kui trafot võrrelda inimkehaga, siis on mähised selle "närvivõrk". See samm on kogu tootmisprotsessi hing ja määrab trafo tulevase jõudluse ja eluea.
Konstantse temperatuuri ja niiskusega puhastustsehhis töötavad tehnilised töötajad tohutuid kerimismasinaid. Tooraineks pole nende käes mitte tavalised vasktraadid, vaid spetsiaalselt isoleeritud lamedad vasktraadid või fooliumteibid. Iga mähise kiht nõuab juhtmete vahele ülitugeva isoleerpaberi või isoleerkile asetamist, mis on nagu "närvide" jaoks tugeva "kaitseriietuse" kihtide selga panemine.
Mähis: elektromagnetilise muundamise täppispunumine
Mähkimisprotsessi põhisaladus on "tihe, ühtlane ja täpne":
- "Tihe": iga mähise pööre peab tihedalt sobima, jätmata tühimikke, mis mõjutab otseselt tulevast võimsuse muundamise efektiivsust
- "Ühtlane": isolatsioonimaterjalide jaotus peab olema täiesti ühtlane. Igasugune nõrkus võib muutuda varjatud ohuks edaspidiseks purunemiseks.
- "Täpne": mähise geomeetriline suurus ja keerdude arv peavad vastama millimeetrite ja kümnendite täpsusega.
Trafo mähis on elektromagnetilise energia muundamise absoluutne tuum ja "hing", mis määrab seadmete jõudluse. Mähisprotsessi kvaliteet määrab otseselt trafo elektrilise jõudluse, lühisekindluse ning pikaajalise töökindluse ja eluea. See pole sugugi lihtne "kerimistegevus", vaid elektromagnetiliste füüsikaliste omadustega süvamäng. See on meistri kannatlikkuse ja oskuste topeltproov.
Avarasse kerimistöökotta kõndides pöörleb hiiglaslik kerimismasin tasase sumina saatel aeglaselt. Kõrge puhtusastmega vasktraadid on laotud kiht-kihilt täpsele isoleerivale karkassile korrapäraselt. Kõrgsageduslike või spetsiaalsete trafode puhul on protsessinõuded rangemad. Kõrgsagedusvoolu (st vool liigub juhi pinna poole, mille tulemuseks on suurenenud takistus ja kuumenemine) ületamiseks "nahaefektist" ja "lähedusefektist" peavad käsitöölised sageli kasutama mitmest niidist keerdunud Litzi traati või kontrollima rangelt juhi füüsilist paksust. Kerimisprotsessi ajal on pingekontroll esmatähtis: kui pinge on liiga kõrge, siis see õhendab traati ja isegi hävitab selle pinnal oleva isoleeriva värvikile; kui pinge on liiga väike, muutub mähis lahti ja deformeerub, mis mitte ainult ei mõjuta soojusjuhtivuse efektiivsust, vaid põhjustab ka mehaanilise tugevuse vähenemist elektromagnetilise jõu mõjul.
Lekkeinduktiivsuse vähendamiseks ja parema magnetühenduse efektiivsuse saavutamiseks kasutavad kaasaegsed trafod sageli "vahemähise meetodit" või "sandwich mähise meetodit", st primaarmähis on jagatud kaheks ja sekundaarmähis on nutikalt keskel. Lisaks lisatakse välisseadmete kõrgsagedusliku ühisrežiimi müra häirete mahasurumiseks esmase ja sekundaarse külje vahele mõnikord vaskfooliumiga varjestuskiht, et juhtida häirevool ohutult tagasi maandusjuhtmesse. Pärast iga kihi kerimist on vaja paigaldada kõrge temperatuurikindel polüimiidlint või DMD komposiit isoleerpaber, mis pole mitte ainult kihtidevaheline füüsiline isolatsioon, vaid ka elektriisolatsiooni peamine kaitseliin. Nii nagu suur meistrimees Zhang Guoyun, peab ta UHV-muunduri trafos tuhandete täppisjootmisliidete ja kümnete tuhandete meetrite juhtmetega silmitsi seistes toetuma paarile osavale käepaarile ja spetsiaalsele nahkhaamrile, et kontrollida kümneid tonne 1 mm täpsusega geomeetrilist tolerantsi. See pole mitte ainult äärmuslik väljakutse füüsilisele jõule, vaid ka sõna "leidlikkus" ülim tõlgendus.
Teine osa: kokkupanek – transformeri "keha ja luude" ehitamine
Kui mähis annab trafole oma "närvid", siis kokkupanek on selle "keha ja luude" loomine. See protsess ühendab südamiku, mähised ja muud komponendid orgaaniliseks tervikuks.
- Südamiku kokkupanek:Trafo südamik koosneb virnastatud räniterasest lehtedest, mis on sama õhukesed kui paber. Nende räniteraslehtede pind on kaetud spetsiaalse isoleeriva kattega, et vähendada pöörisvoolukadusid. Töötajad laovad tuhandeid räniteraslehti täpselt nagu pusle. Iga tükk peab olema õiges suunas ja tihedate liigenditega. Pärast valmimist rakendatakse tohutut hüdraulilist seadet, mis avaldab kümneid tonne survet, et tagada rauasüdamiku tihedus ja tühikute puudumine.
- Mähise kokkupanek:asetage haava mähis ettevaatlikult raudsüdamiku kolonnile. See protsess nõuab täpseid tõstetehnikaid ja laialdasi kogemusi, kuna mähise isolatsioon on äärmiselt habras ja mis tahes kriimustused võivad tulevikus põhjustada lühiseid.
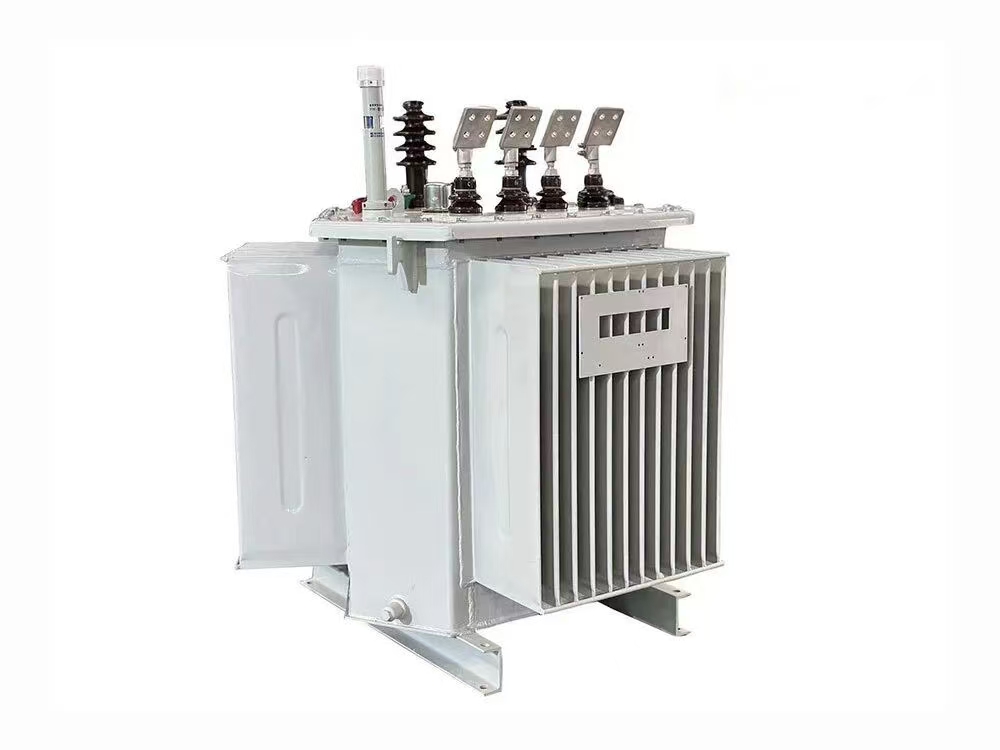
- Õlipaagi ja tarvikute paigaldamine:Õliga sukeldatud trafode puhul on järgmine samm õlipaagi keevitamine ja kokkupanek. Õlipaak pole mitte ainult konteiner, vaid ka trafo "radiaator". Kaasaegsed trafoõlipaagid on projekteeritud keerukate õlikanalitega, mis suunavad trafoõli tõhusalt ringlema ja soojust hajutama. Lõpuks paigaldage erinevad tarvikud, nagu puksid, õlikonservaator, jahutusseade ja kaitsereleed.
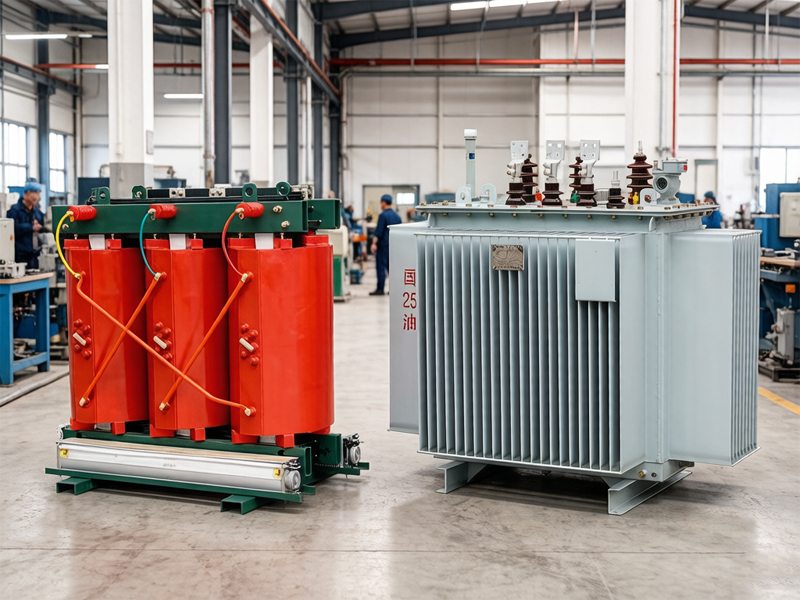
Pärast montaaži lõppu läbib trafo üliolulise "ristimise" - isolatsioonitöötluse. Olenemata sellest, kas tegemist on epoksüvaigu vaakumvaluga kuivtüüpi trafode jaoks või vaakumsurveimmutusega (VPI) õliga sukeldatud trafode jaoks, põhieesmärk on niiskuse ja õhumullide täielik eemaldamine mähiste sees. Kõrgvaakumkeskkonnas võib isoleervärv või trafoõli tungida igasse pisikesse pilusse ja moodustada pärast kõvenemist tugeva ja tiheda kaitsekihi. See mitte ainult ei suurenda oluliselt seadmete soojusjuhtivust ja juhib tõhusalt sisemist soojust pinnale, vaid isoleerib ka tõhusalt niiskust ja hapnikku väljastpoolt, hoiab ära isolatsioonimaterjalide vananemise ja lagunemise pikaajalise töö käigus ning tagab, et trafo on oma aastakümnete kasutuse jooksul kivikindel.
Montaažitöökoja direktor rääkis meile: "Koonteprotsess on nii füüsilise kui ka vaimse jõu proovilepanek. Keskmise suurusega trafo kere kaalub kümneid tonne, kuid meie töötäpsuse nõuded ulatuvad millimeetrini. Eriti siis, kui mähised on raudsüdamikusse sisestatud, on võhikutel raske mõista seda tunnet, mis nõuab nii jõudu kui ka täpsust."
Kolmas osa: testimine – trafole tervisetõendi väljastamine
Pärast kahte esimest sammu on trafo hakanud kuju võtma, kuid kas see on "tervislik ja kvalifitseeritud" ning võimeline stabiilselt töötama veel aastakümneid, tuleb kontrollida rangete katsetustega. Seda etappi võib vaadelda kui trafo põhjalikku füüsilist läbivaatust ja "tervisetõendi" väljastamist.
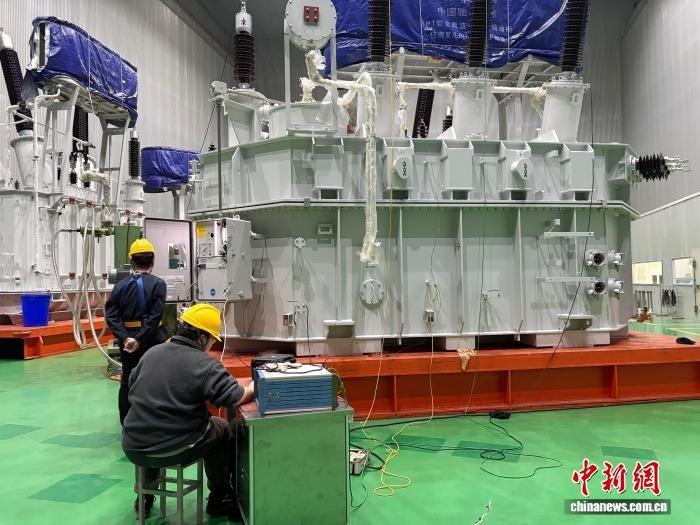
Kui trafo lõpuks koosteliinilt maha tuleb ja selle välimus hakkab ilmet võtma, pole see tegelikult veel "valmis". Enne selle kasutajatele tarnimist ja elektrivõrguga ühendamist peab see läbima rea peaaegu julma simulatsiooniteste. See on tootmise "kolme sammu" viimane peatükk - testimine. See link on toote kvaliteedi viimane takistus ja disainiteooria kõige otsesem kontroll.
Rutiinne testimine on põhiline füüsiline läbivaatus:
- Teisendussuhte ja polaarsuse test: kontrollige, kas trafo suudab õiget pinget "muuta".
- Alalisvoolu takistuse test: kontrollige, kas mähise sees pole "peidetud defekte", nagu näiteks katkenud juhtmed ja kehvad kontaktid.
- Isolatsioonitakistuse testimine: trafo "isolatsioonisüsteemi" seisundi hindamine
- Koormus- ja koormustestid: mõõta trafo "energiatarbimise taset" ja "töötõhusust".
Spetsiaalsed testid on sügavuti CT-skaneerimine:
+ Induktsioonikindluse pinge ja osalise tühjenemise testimine: see on üks kriitilisemaid teste. Nimipingest mitu korda kõrgemal tingimusel kestab see kümneid minuteid ja samal ajal "jälgitakse" tundliku anduri abil, kas trafo sees kostab osalise tühjenemise "surisevat" heli. Iga ebatavaline tühjendussignaal tähendab, et isolatsioonisüsteemis on varjatud oht
+ Pikselöögi ja töölöögi test: simuleerige loomulike pikselöögi ja elektrivõrgu rikete mõju trafole, et testida selle "rõhukindlust"
+ Temperatuuritõusu test: laske trafol pikka aega töötada nimikoormusel ja mõõtke iga osa temperatuuri, et see ei "üle kuumeneks" kõige raskemates tingimustes.
Ühine keel kolme sammu taga: lahja ja leidlikkus
Kogu "mähise, kokkupanemise ja testimise" protsessis on kaasaegse tööstuse lahja juhtimine ja traditsioonilise tootmise leidlikkus.
Tänapäeva trafotehases on igal protsessil standardne kasutusjuhend ning iga võtmeparameeter salvestatakse reaalajas ja laaditakse üles MES-i (Manufacturing Execution System), saavutades protsessi täieliku jälgitavuse. Skaneerides trafo QR-koodi, näete selle "täieliku elutsükli profiili" – kelle räniteraslehti kasutati, kes mähiseid mähises ja katsetamise ajal kõiki andmepunkte.
Kuid samas on vanade meistrite kogemus ja otsustusvõime siiski asendamatud. Tundmine kerimise ajal, ruumiline hinnang monteerimise ajal ja katse anomaaliate põhjuste analüüs. Need "vaikivad teadmised", mida ei saa täielikult kodifitseerida, on endiselt kvaliteetsete trafode valmistamise võti.
Töökojast võrku
Trafod, mis on läbinud kolm etappi "mähis, paigaldamine ja testimine" ja läbinud kõik testid, puhastatakse hoolikalt, värvitakse ja pakitakse ning on valmis saatmiseks kõigisse riigi osadesse ja isegi välismaale. Nad asuvad elama alajaama, ühenduvad elektrivõrguga ja hakkavad aastakümneid vaikselt valvama.
Kui me naudime stabiilset ja usaldusväärset elektrit, siis vähesed arvavad, et iga elektrikilovatt-tunni sujuv "teekond" algab nende täpsete ja rangete protsessidega trafode valmistamise tsehhis. Kerimine, paigaldamine ja testimine – nende kolme lihtsa sõna taga on lugematu arv protsessidetaile, täppistootmise ja range testimise kombinatsioon ning trafotootjate põlvkondade kestev kvaliteet.
Praegusel kasvava elektritootmise ajastul areneb trafode tootmise "kolmeetapiline protsess" edasi, kaasates uusi intelligentsemaid ja keskkonnasäästlikumaid elemente, kuid täpsuse, töökindluse ja ohutuse põhieesmärk ei muutu kunagi. Sest iga trafo ei kanna mitte ainult voolu ja pinget, vaid ka kaasaegse ühiskonna valgust ja jõudu.
Seotud uudised
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Jäta mulle sõnum
Uued tooted